 ×
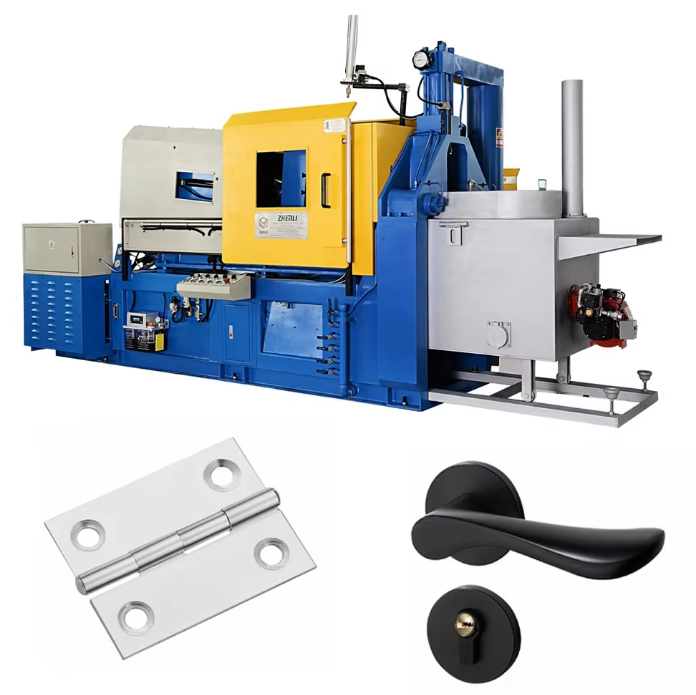
Складна геометрія та висока точність розмірів розкривають межі більшості виробничих процесів. Внутрішні виступи, тонкі стінки, змінні перерізи та внутрішні елементи доводять механічну обробку та холодне формування до граничних станів. Лиття цинкових сплавів під тиском вже саме по собі...
Переглянути більше
Цинкове лиття, здається, просте на папері. Низька температура плавлення, відмінна рідкотекучість, швидкі цикли. Але будь-хто, хто провів час на виробничій дільниці з виробництва цинкових виливків, знає справжню проблему: стабільність температури. Зміна лише на 10 °C температури розплаву...
Переглянути більше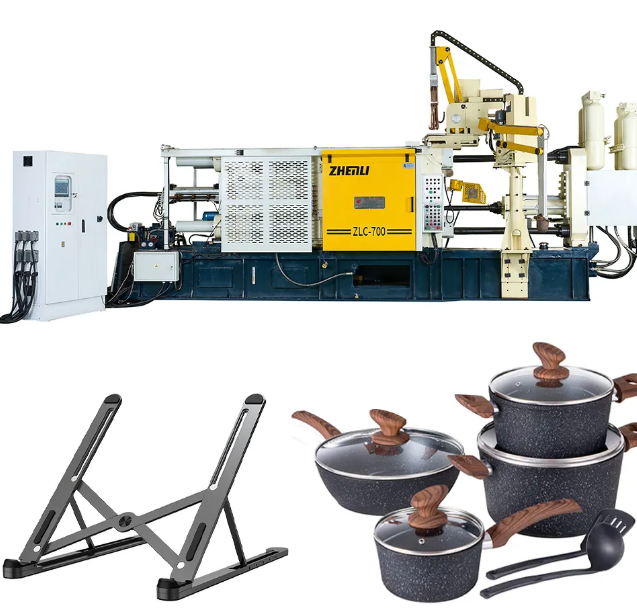
Ніхто не хоче розбирати свіжу виливку, щоб виявити сітку мікропор у поперечному перерізі. Захоплення повітря залишається однією з найстійкіших проблем у литті під високим тиском. Коли розплавлений метал струменем надходить у порожнину...
Переглянути більше
Розуміння типів машин для лиття під тиском та їх основних можливостей Існує два основних типи машин для лиття під тиском, які працюють по-різному залежно від того, як вони обробляють розплавлений метал: системи з гарячою камерою та системи з холодною камерою. Машини з гарячою камерою зберігають у...
Переглянути більше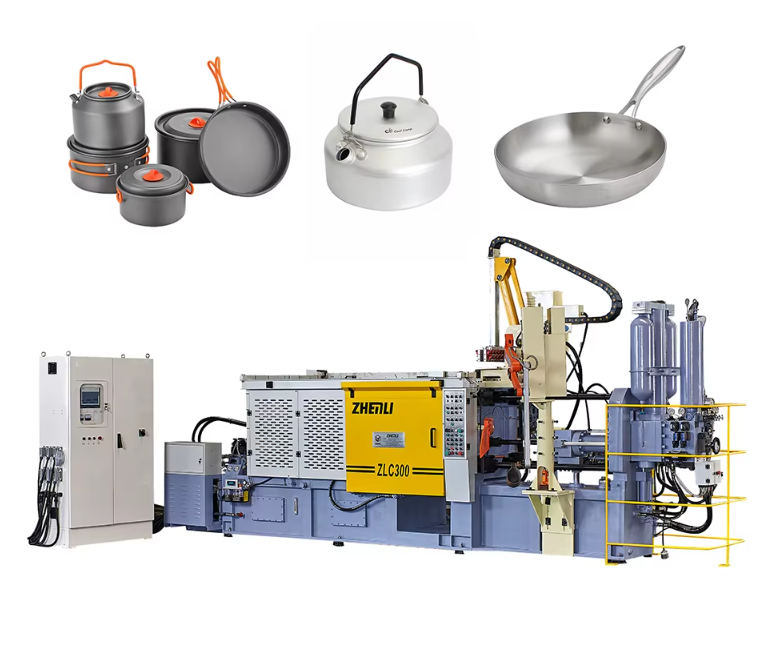
Чому хімічний склад цинкових сплавів визначає архітектуру машини. Сплави Zamak (Zamak 3/5) та сумісність із машинами з гарячою камерою: низька температура плавлення, висока рухливість та мінімальне термічне розкладання. Цинкові сплави Zamak 3 і 5 особливо добре працюють із машинами для лиття під тиском з гарячою камерою...
Переглянути більше
Основні промислові вимоги до машин для лиття під тиском з холодною камерою: зусилля замикання, об’єм поршневого витиску та час циклу, узгоджені з цільовими обсягами виробництва. Вибір правильної машини для лиття під тиском з холодною камерою залежить насамперед від точного підбору технічних характеристик...
Переглянути більше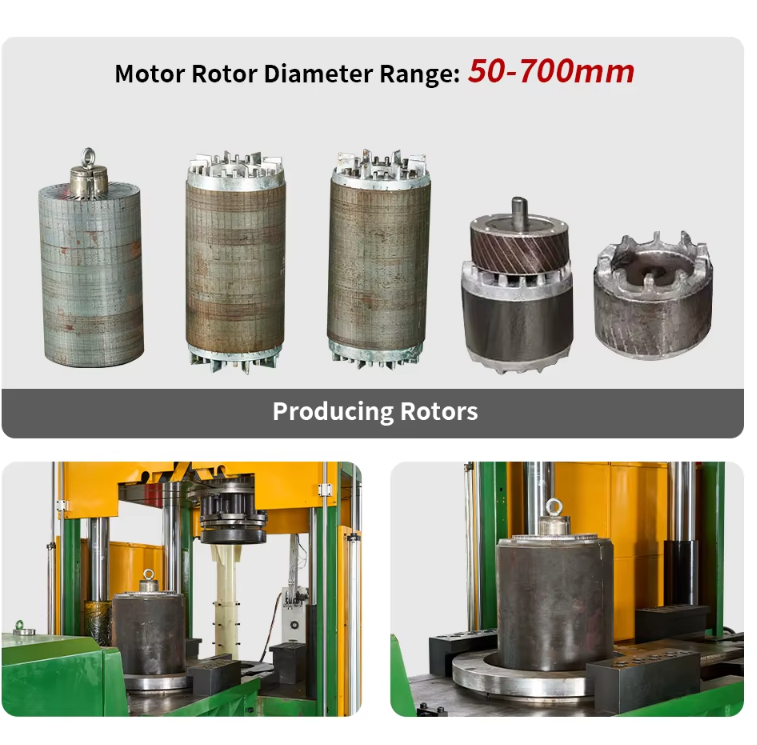
Точне інженерне проектування: основа надійності машин для лиття під тиском алюмінію. Швидкість витиску та інтенсифікаційний тиск для забезпечення структурної цілісності. Правильне співвідношення між швидкістю витиску та інтенсифікаційним тиском має велике значення, коли...
Переглянути більше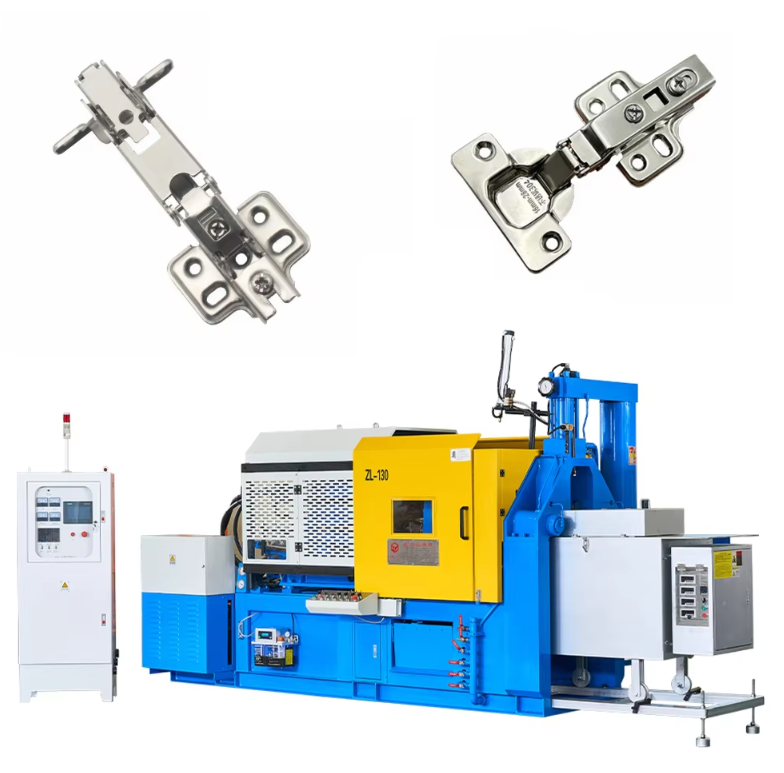
Сумісність сплавів та вимоги до матеріалозалежного проектування. Чому цинкові та магнієві сплави домінують у литті під тиском у гарячій камері й чому алюміній несумісний. У машинах для лиття під тиском у гарячій камері найкраще працюють метали з низькою температурою плавлення, наприклад, цинк...
Переглянути більше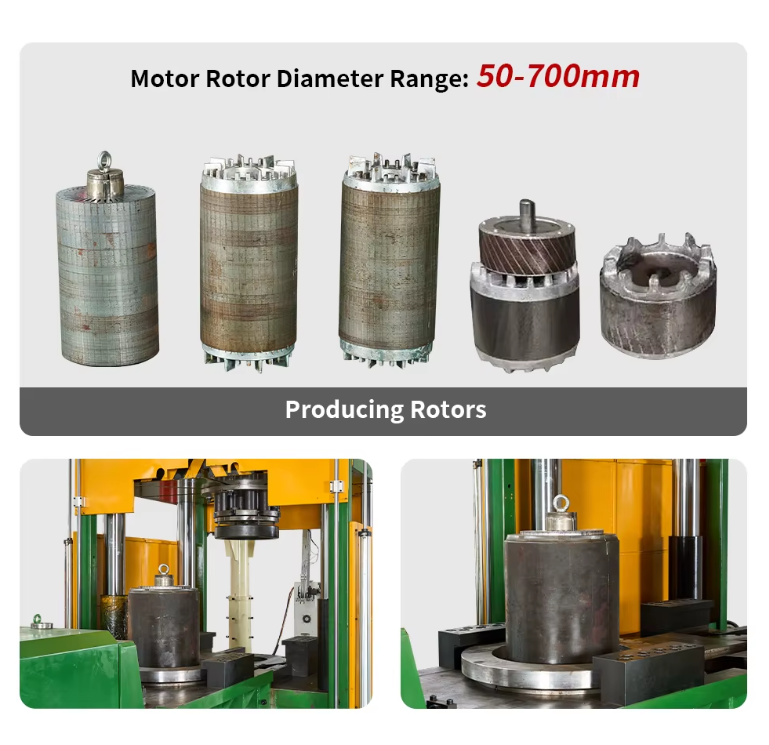
Основні принципи роботи: подача під дією сили тяжіння проти високотискового впорскування. Як машини для лиття під дією сили тяжіння використовують природну силу для заповнення форми. У процесі лиття під дією сили тяжіння розплавлений метал стікає з високо розташованої плавильниці у форми, що розміщені нижче, забезпечуючи отримання гладкого...
Переглянути більше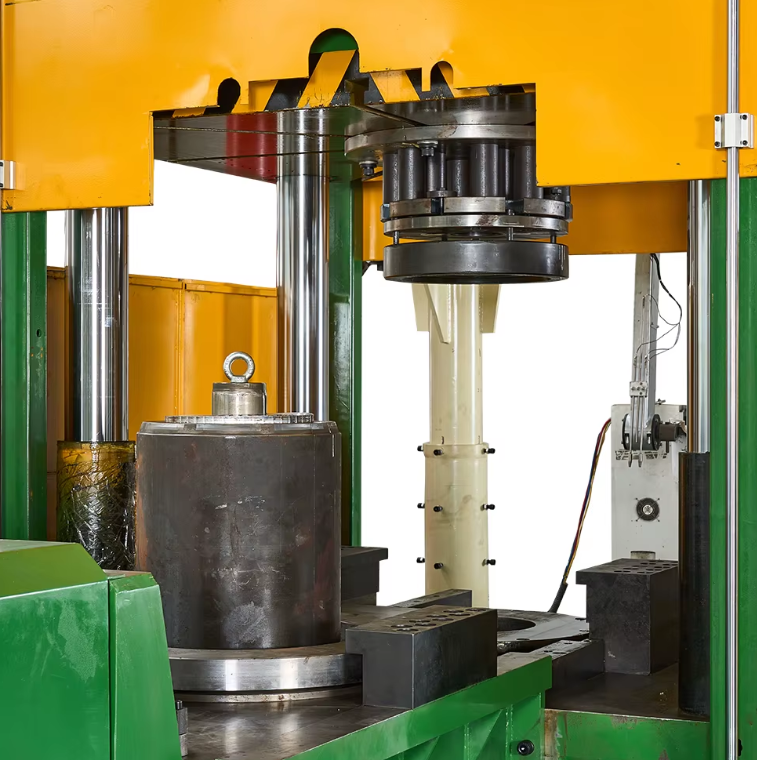
Принцип роботи алюмінієвих машин ливарного виробництва під тиском: основні механізми та технологічний процес. Алюмінієві машини ливарного виробництва під тиском створюють високоточні деталі з рідкого алюмінію за рахунок швидкості й тиску. Після початку процесу стальна форма, що складається з двох частин, ...
Переглянути більше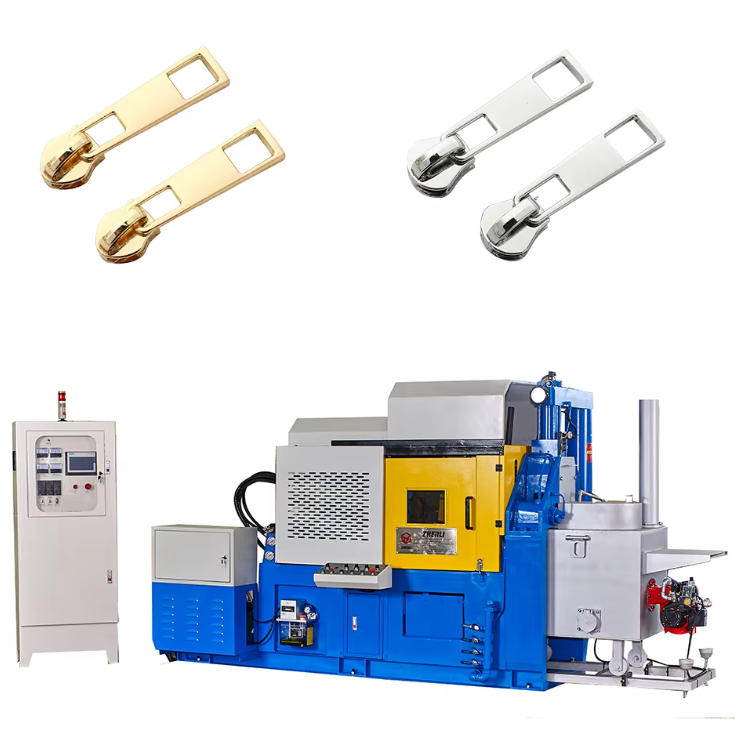
Оптимізація терміну служби форм і матриць за рахунок термоконтролю та сумісності матеріалів. Чому низька температура плавлення цинку та його неабразивна природа зменшують знос машин для цинкового лиття під тиском. Температура плавлення цинку становить близько 419 градусів Цельсія, що оз...
Переглянути більше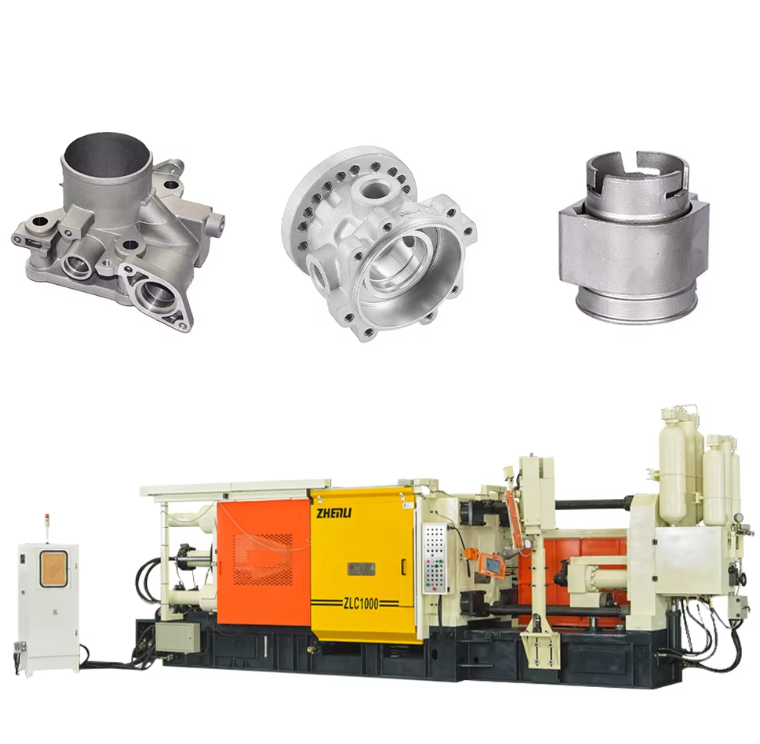
Основний сертифікат якості: ISO 9001 для обладнання для лиття металів. Чому стандарт ISO 9001:2015 є обов’язковим для виробників обладнання для лиття металів. Отримання сертифікату ISO 9001:2015 — це не щось, що компанії можуть пропустити, якщо вони хочуть залишатися конкурентоспроможними на сучасному ринку...
Переглянути більше
Компанія Jiangmen Zhenli Machinery Co., Ltd. пропонує сучасні машини для гарячого та холодного лиття під тиском для світового виробництва. Наші рішення з прецизійною інженерією та ЧПУ забезпечують надійну високопродуктивну роботу, на яку покладаються клієнти по всьому світу. Зв'яжіться з нами вже сьогодні.
БУДИНОК 1, ВУЛИЦЯ БАОТАН, № 50, МІСТО ТАНГСІА, РАЙОН ПЕНЦЗЯН, МІСТО ЦЗЯНМЕН, ПРОВІНЦІЯ ГУАНДУН, КИТАЙ
Усі права захищено © 2025, Jiangmen Zhenli Machinery Co., Ltd. ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN

