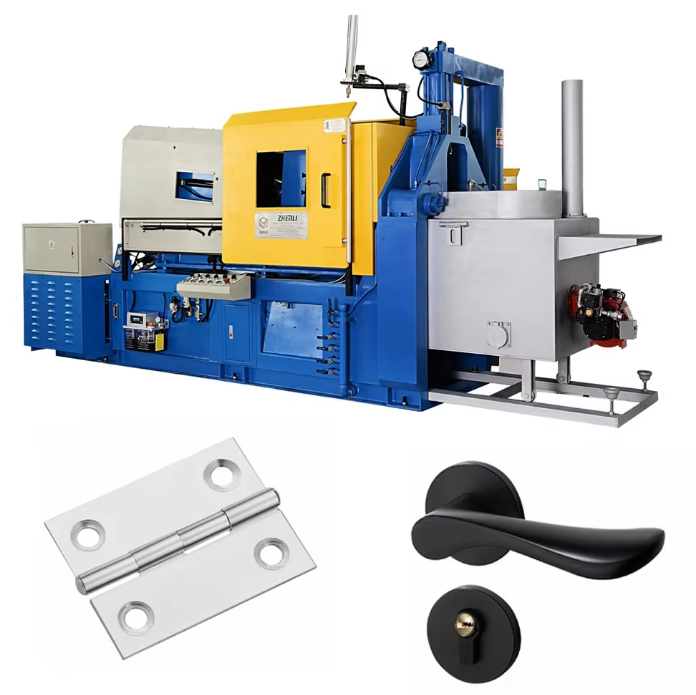
Murakkab geometriya va aniq chetlar aksariyat ishlab chiqarish jarayonlarining chegaralarini namoyon qiladi. Teshiklar, ingichka devorlar, turli kesimlar va ichki xususiyatlar frezalash va sovuq shakllantirishni ularning chegarasiga yetkazadi. Sink die casting allaqachon ...
Ko'proq ko'rish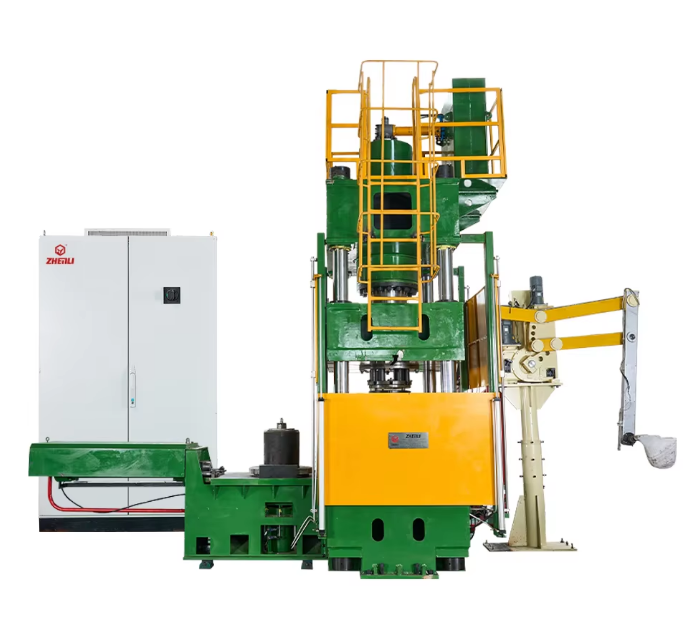
Tsink quyish qog'ozda oddiy ko'rinadi. Past erish temperaturasi, yaxshi suyuqlik, tez sikllar. Lekin kimdir sink ishlab chiqarish zavodida vaqtni sarflagan bo'lsa, u haqiqiy qiyinchilikni biladi: harorat doimiylik. Erigan metallning haroratida faqat 10°C o'zgarish...
Ko'proq ko'rish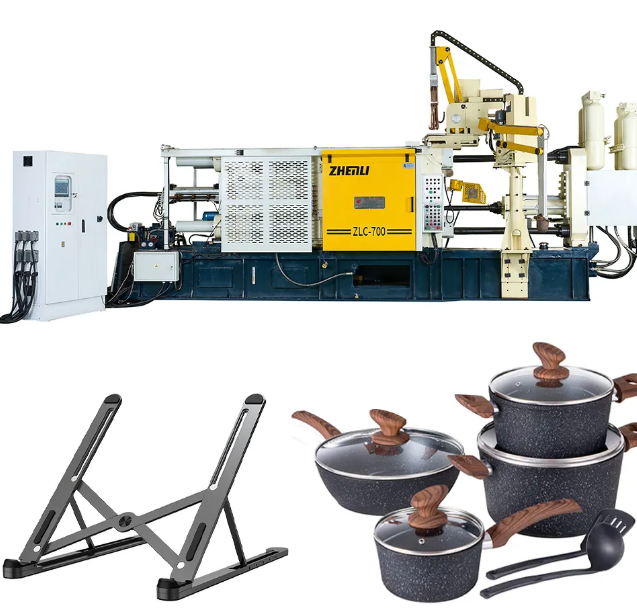
Hech kim yangi quyilgan detallarni tashlab, kesimda maydanoq gaz poralarining tarmog'ini topmoqchi emas. Havo qamal qilinishi — yuqori bosimli die-quyishda eng doimiy muammolardan biridir. Suyuq metall kalipning bo'shlig'iga tezda kirganda...
Ko'proq ko'rish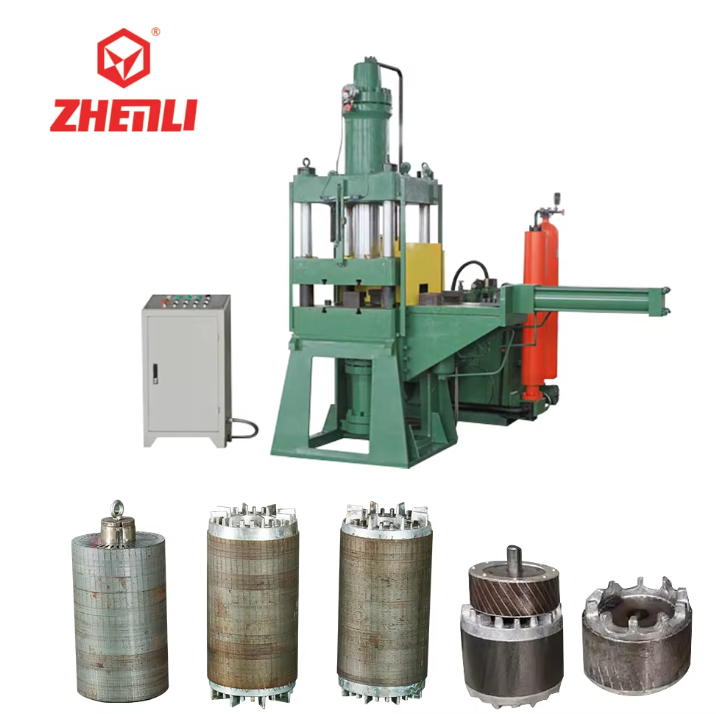
Qolipga quyish usulidagi presslarning turlari va asosiy imkoniyatlari haqida tushuncha Asosan, eritilgan metall bilan ishlash usuliga qarab farq qiladigan ikkita qolipga quyish usulidagi press mavjud: issiq va sovuq xona tizimlari. Issiq xona presslari quyish kamerasini doimiy ravishda eritilgan metall bilan to'ldirib turadi...
Ko'proq ko'rish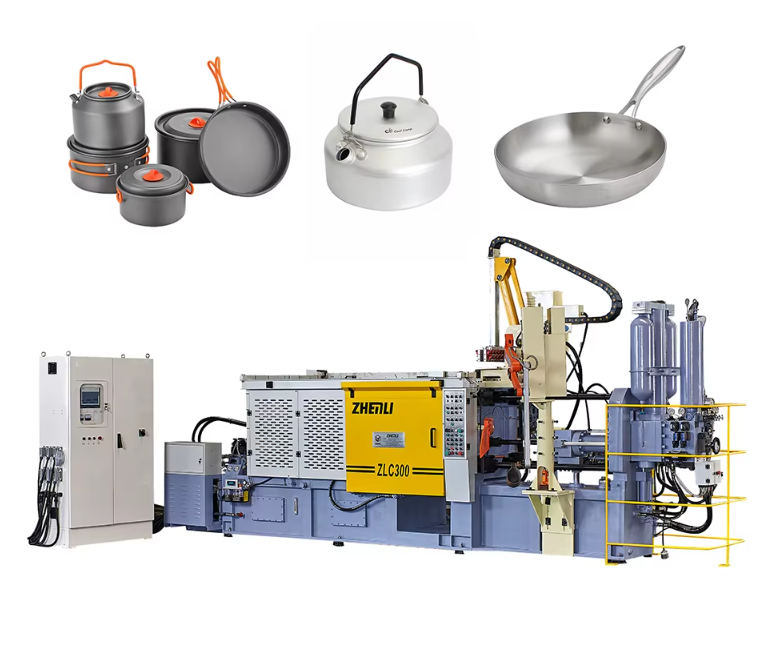
Nima uchun tsink qotishmalarining kimyoviy tarkibi apparat arxitekturasini belgilaydi? Zamak qotishmalari (Zamak 3/5) va issiq xona mosligi: Past erish temperaturasi, yuqori suyuqlik va minimal termik degradatsiya. Zamak 3 va 5 tsink qotishmalari ayniqsa issiq xonali die casting apparatlari bilan juda yaxshi ishlaydi...
Ko'proq ko'rish
Sovuq xonali die casting apparatlari uchun asosiy sanoat talablari: Mahkamlash kuchi, otish hajmi va sikl vaqti — ishlab chiqarish hajmini ta'minlash uchun moslik. To'g'ri sovuq xonali die casting apparatini tanlash aslida parametrlarni moslashtirishga bog'liq...
Ko'proq ko'rish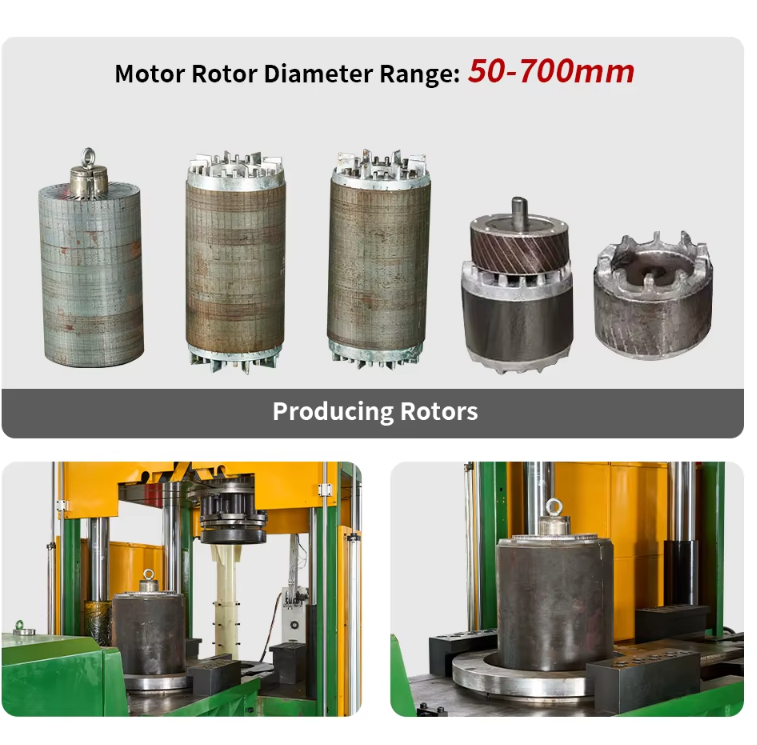
Aniq muhandislik: Aluminiy die casting apparatlari ishonchliligining asosi. Strukturaning butunligini ta'minlash uchun injeksiya tezligi va intensifikatsiya bosimi. Injeksiya tezligi va intensifikatsiya bosimi o'rtasidagi to'g'ri muvozanatni topish juda muhim...
Ko'proq ko'rish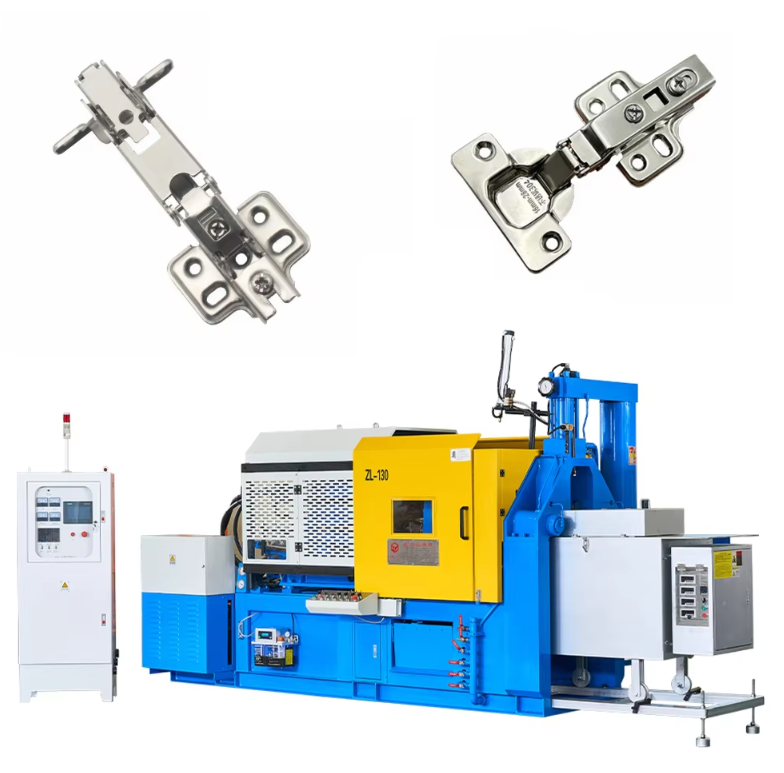
Qotishmalar mosligi va materialga xos loyihalash talablari. Nima uchun sink va magniy qotishmalari issiq xona press-olish usulida ustunlik qiladi va nima uchun alyuminiy bu usulga mos kelmaydi. Issiq xona press-olish apparatlari past erish temperaturasiga ega metallar bilan, masalan, sink bilan eng yaxshi ishlaydi...
Ko'proq ko'rish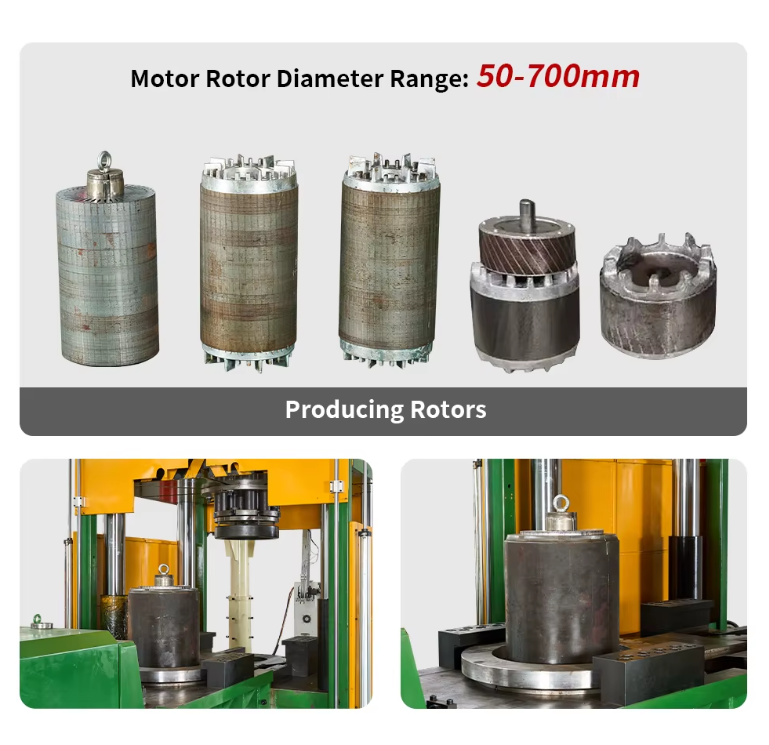
Asosiy ishlaydigan tamoyillar: Gravitatsion uzatish vs. Yuqori bosimli injektsiya. Gravitatsion cho'kma usulidagi apparatlar qolipni to'ldirishda tabiiy kuchga tayanadi. Gravitatsion cho'kma usuli eritilgan metallni yuqori joylashgan pechdan pastdagi qoliplarga tushishiga imkon beradi, bu esa silliq...
Ko'proq ko'rish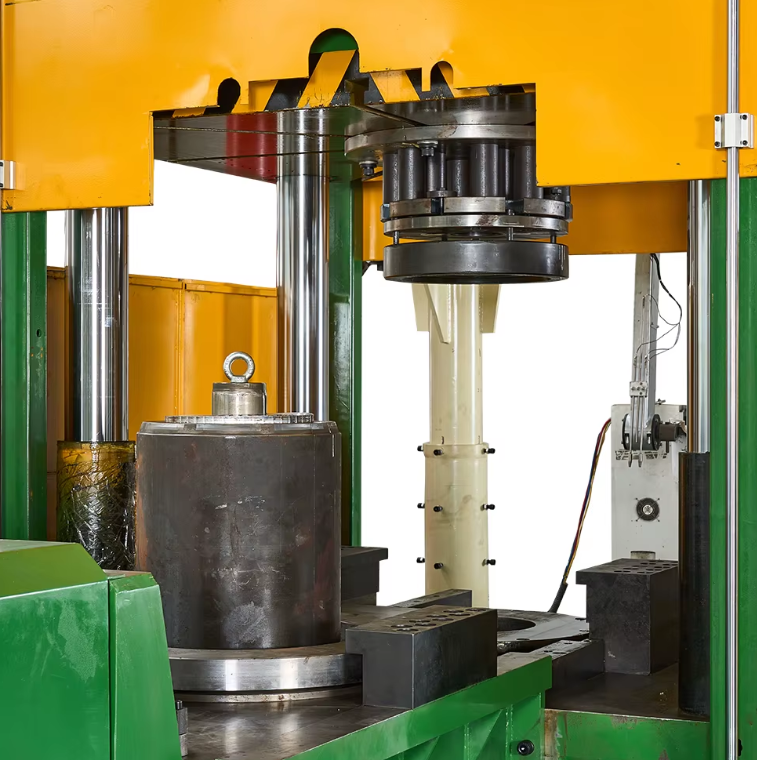
Aluminiy die casting (press-formaga quyish) uskunalari qanday ishlaydi: Asosiy mexanizmlar va jarayon oqimi. Aluminiy die casting (press-formaga quyish) uskunalari tezlik va bosim yordamida suyuq aluminiyni juda aniq detallarga aylantirish orqali ajoyib natijalar beradi. Jarayon boshlanganda, ikki qismli po'lat shakl...
Ko'proq ko'rish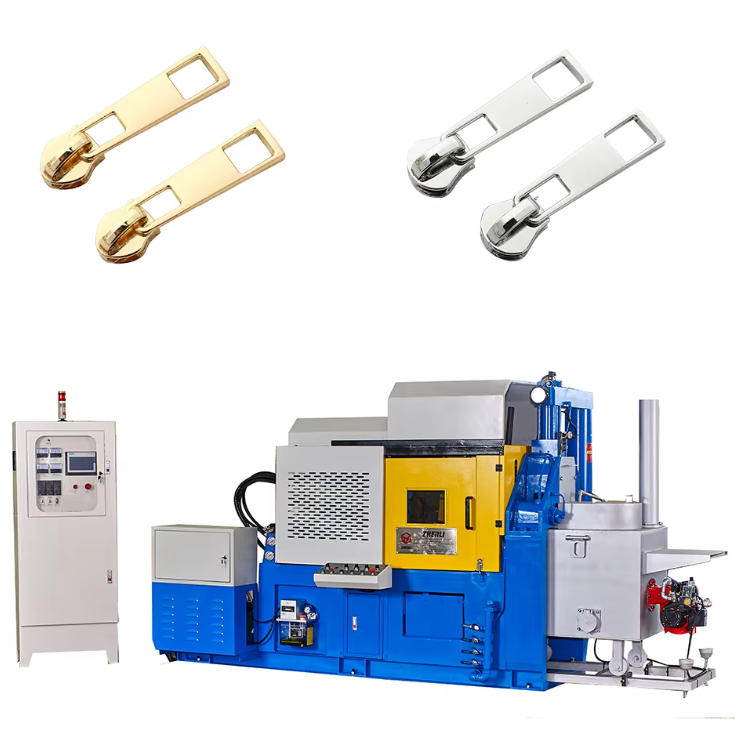
Issiqlik nazorati va material mosligi orqali kalıp va mold (shakl) xizmat muddatini optimallashtirish Sinkning past erish temperaturasi va abraziv bo'lmagan tabiati tufayli sink die casting (quyish) apparatlari yeyilishini kamaytirish Sinkning erish temperaturasi atrofida 419 °C ni tashkil qiladi, bu esa ...
Ko'proq ko'rish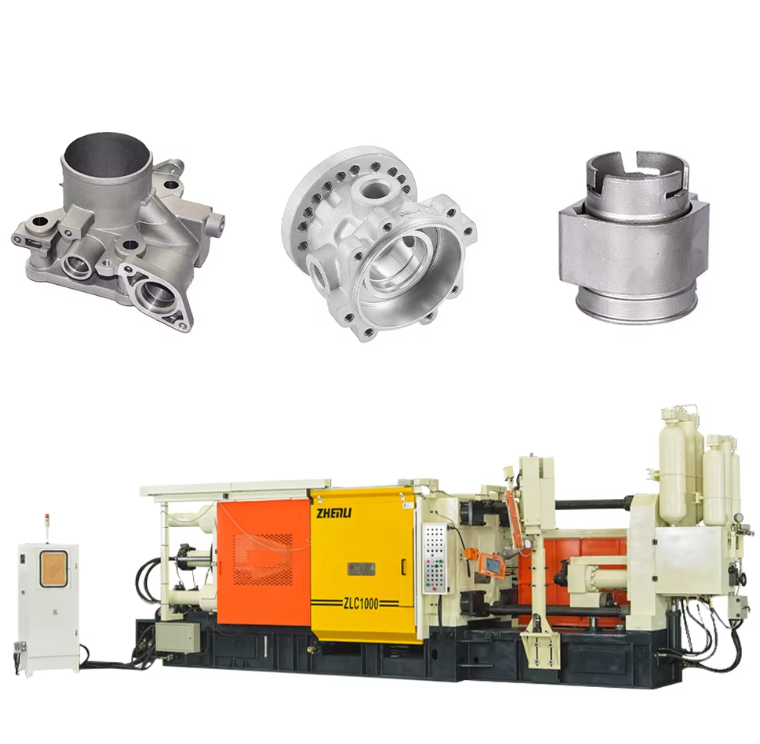
Asosiy sifat sertifikati: metall quyiş mashinalari uchun ISO 9001 Metall quyiş mashinalari ishlab chiqaruvchilari uchun ISO 9001:2015 nima uchun majburiy? Bugungi kunda raqobatbardosh qolmoqchi bo'lgan kompaniyalar uchun ISO 9001:2015 sertifikatiga ega bo'lishni o'tkazib yuborish mumkin emas ...
Ko'proq ko'rish
Dzhamenchun Zhenli Mexanika Kompaniyasi global ishlab chiqarish uchun ilg'or issiq va sovuq kameradagi shtampovka mashinalarini taqdim etadi. Bizning CNC bilan jihozlangan aniq muhandislik yechimlari dunyo bo'ylab ishonilgan ishonchli, yuqori samarali yechimlarni taqdim etadi. Hoziroq bog'laning.
Xitoy, Guangdong, Jiangmen shahri, Pengjiang tumani, Tangxia shahochiligi, Baotang yo‘li, 50-uy, 1-uy
Barcha huquqlar himoyalangan © 2025 Jiangmen Zhenli Machinery Co., Ltd. MAXFIYLIK SIYOSATI
 EN

